در دنیای مهندسی امروز، دقت و قابلیت اطمینان دادههای ثبتشده توسط ابزار دقیق، ستون فقرات کیفیت محصول، بهرهوری انرژی و ایمنی عملیاتی را تشکیل میدهند. انحراف حتی چند درصدی در یک فلومتر، سنسور فشار، دماسنج یا کالیبراسیون ستون پایش حجمی میتواند زنجیرهای از خسارات مالی، توقف خطوط تولید یا تخریب تجهیزات کلیدی را در پی داشته باشد. برای جلوگیری از این خطاها و ایجاد زبانی مشترک میان آزمایشگاهها، سازندگان تجهیزات و مصرفکنندگان صنعتی، نهادهای مرجع به تدوین استانداردهای فنی روی آوردهاند.
در ایران، سازمان ملی استاندارد (INSO / ISIRI) نقشی بنیادین در تعریف چهارچوبهای مترولوژی و صحهگذاری دقت وسایل ایفا میکند. استاندارد ISIRI 3258 با موضوع «کالیبراسیون و اعتبارسنجی تجهیزات اندازهگیری» یکی از اسناد بالادستی و فنی در تعیین شیوهنامههای سنجش، ردیابیپذیری و تعیین خطای وسایل اندازهگیری است. در این مطلب تخصصی، مفاهیم، بندهای کلیدی، الزامات اجرایی، روشهای محاسبه عدم قطعیت و نحوه پیادهسازی این استاندارد در فرآیندهای صنعتی را بهطور عمیق بررسی خواهیم کرد.
۱. کالیبراسیون چیست و چرا یک الزام فنی بهشمار میرود؟
کالیبراسیون (Calibration) مجموعهای از عملیات تحت شرایط مشخص است که در مرحله اول، رابطهای میان مقادیر کمیت ارائهشده توسط استاندارد اندازهگیری (با عدم قطعیت معلوم) و نشاندهیهای متناظر دستگاه تحت آزمون برقرار میکند و در گام دوم، این اطلاعات را برای تعیین رابطهای جهت دستیابی به نتیجه اندازهگیری از یک نشاندهی بهکار میگیرد.
بر خلاف تصور عموم، کالیبراسیون صرفاً به معنای تعمیر، تغییر در سیمکشی یا تنظیم مجدد (Adjustment) دستگاه نیست؛ بلکه در وهله نخست، ارزیابی، تطبیق، مستندسازی رفتار دستگاه و محاسبه عدم قطعیت اندازهگیری است.
پیامدهای نادیده گرفتن کالیبراسیون استاندارد:
- فرار کیفی محصول: خروج مشخصات کیفی محصولات نهایی از محدوده تلرانس مجاز و ایجاد ضایعات گسترده.
- کاهش ایمنی پرسنل و سایت صنعتی: خطای حسگرهای فشار و دما در مخازن و سیستمهای تحت فشار، پتانسیل انفجار و خسارت فاجعهبار دارد.
- مصرف بیش از حد مواد شیمیایی و انرژی: در فرآیندهایی نظیر تصفیه آب و تزریق دوزینگ مواد، خطای چند درصدی ابزار دقیق موجب هدررفت تناژ بالایی از مواد شیمیایی یا مسدود شدن زودهنگام ممبرانها و بسترها میشود.
- رد شدن در ممیزیهای کیفیت: رد اعتبار گواهینامههای بینالمللی نظیر ISO 9001، ISO 14001 و بهویژه استاندارد تایید صلاحیت آزمایشگاهها (ISO/IEC 17025).
۲. پیشینه و جایگاه استاندارد ISIRI 3258 در نظام مترولوژی ایران
سازمان ملی استاندارد ایران با بهرهگیری از توصیهنامههای سازمان بینالمللی اندازهشناسی قانونی (OIML)، مؤسسه بینالمللی استانداردسازی (ISO) و انجمن آزمون و مواد آمریکا (ASTM)، استاندارد ملی ISIRI 3258 را بهعنوان مرجع کنترل کیفی و صحهگذاری ادوات اندازهگیری معرفی کرده است.
این استاندارد مرزی مشخص میان «آزمون اولیه دستگاه»، «کالیبراسیون دورهای» و «استهلاک طبیعی سنسورها» ترسیم میکند. هدف ISIRI 3258، تضمین این نکته است که خطای تصادفی و خطای سیستماتیک تجهیزات در یک چرخه کاری پیوسته پایش شده و ابزار همواره قابلیت ردیابی (Traceability) به مراجع معتبر ملی و بینالمللی را حفظ کند.
۳. دامنه کاربرد استاندارد ISIRI 3258
این استاندارد طیف وسیعی از صنایع و ادوات پایش را شامل میشود:
- تجهیزات اندازهگیری فشار و اختلاف فشار: گیجهای بوردونی، ترانسمیترهای پیزوالکتریک و ترانسدیوسرهای خلاء.
- سیستمهای اندازهگیری دبی و جریان (Flow Meters): فلومترهای التراسونیک، الکترومغناطیسی، کوریولیس و روتامترها.
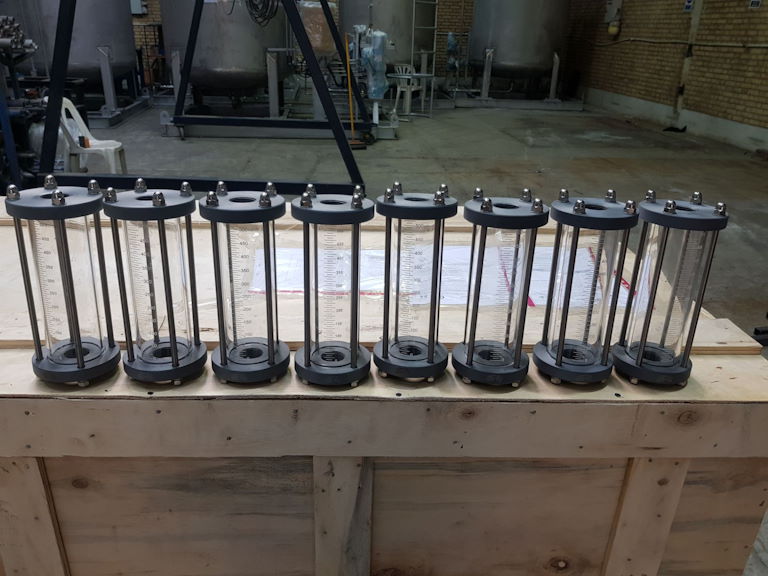
- تجهیزات پایش سطح و حجم مایعات: کالیبریشن پاتها (Calibration Pots)، لول ترانسمیترهای راداری، هیدرواستاتیک و بویلرهای اندازهگیری.
- سنسورهای دما: ترموکوپلها، ترمورزیستورها (RTD مانند PT100) و پیرومترهای نوری.
- تجهیزات آنالیز آنلاین شیمیایی: هدایتسنجها (EC Meter)، اسیدسنجها (pH Meter)، حسگرهای کدورتسنج (Turbidity) و پتانسیل اکسایش-کاهش (ORP).
Wanner Calibration Cylinders Brochure
۴. مفاهیم و الزامات محوری مندرج در استاندارد ISIRI 3258
برای درک صحیح سازوکار ISIRI 3258، تسلط بر چند مفهوم کلیدی که ستونهای عملیاتی استاندارد هستند ضروری است:
۱. قابلیت ردیابی اندازهشناختی (Metrological Traceability)
بر اساس استاندارد ISIRI 3258، نتیجه کالیبراسیون فاقد ارزش حقوقی و فنی است مگر آنکه زنجیرهای ناگسستنی از مقایسهها وجود داشته باشد که دستگاه تحت تست را به استاندارد ملی یا بینالمللی (SI) متصل کند. هر حلقه از این زنجیره باید همراه با عدم قطعیت معین و مستند باشد.
استاندارد بینالمللی (BIPM / SI)
↓
استاندارد اولیه ملی (National Primary Standard)
↓
استاندارد ثانویه یا مرجع آزمایشگاه (Reference Standard)
↓
استاندارد کاری / دستگاه کالیبراتور میدانی (Working Standard)
↓
تجهیزات اندازهگیری صنعتی مستقر در خط تولید (Process Instruments)
۲. برآورد عدم قطعیت اندازهگیری (Measurement Uncertainty)
هیچ اندازهگیری دقیقی بدون ذکر دامنه تردید کامل نیست. ISIRI 3258 الزام میکند که تمامی آزمایشگاههای کالیبراسیون، علاوه بر گزارش «خطای انحراف»، عدم قطعیت تفصیلی را طبق راهنمای بیان عدم قطعیت (GUM) محاسبه نمایند. عدم قطعیتها به دو دسته تقسیم میشوند:
- عدم قطعیتهای نوع A (Type A): مولفههایی که با روشهای آماری از طریق تکرار آزمون در شرایط یکسان به دست میآیند (انحراف معیار میانگین).
- عدم قطعیتهای نوع B (Type B): مولفههایی که از اطلاعات پیشین نظیر گواهینامههای کالیبراسیون تجهیز مرجع، مشخصات سازنده دستگاه، اثرات انبساط حرارتی و تفکیکپذیری (Resolution) صفحه نمایشگر محاسبه میشوند.
۳. شرایط محیطی مرجع (Standard Environmental Conditions)
دقت یک وسیله اندازهگیری بهشدت متأثر از پیرامون آن است. در استاندارد ISIRI 3258 شرایط پایش دقیقی برای محیط آزمایشگاه تعیین شده است:
- دمای مرجع آزمایشگاه عموماً 20±1∘C20 \pm 1 ^\circ\text{C} یا شرایط اعلامشده در استاندارد دستگاه مربوطه.
- رطوبت نسبی کنترلشده (معمولاً بین ۴۰ تا ۶۰ درصد جهت جلوگیری از اثر الکتریسیته ساکن بر سنسورهای دیجیتال).
- حذف ارتعاشات مکانیکی پیرامونی و ایزولاسیون نسبت به نویزهای فرکانس رادیویی و میدانهای الکترومغناطیسی شدید.
۵. مقایسه تحلیلی الزامات ISIRI 3258 با استانداردهای مکمل
برای استقرار دقیق این سیستم در صنایع فرآیندی، مهندسان ابزار دقیق ملزم به رعایت ارتباطات ساختاری این استاندارد با سایر مراجع هستند:
| مشخصه / شاخص | استاندارد ISIRI 3258 | استاندارد ISO/IEC 17025 | استاندارد ISO 9001 (بند 7.1.5) |
|---|---|---|---|
| محور اصلی تمرکز | شیوهنامههای فنی کالیبراسیون و رواداری تجهیزات | شایستگی و سیستم صلاحیت آزمایشگاههای آزمون و کالیبراسیون | مدیریت کلان منابع پایش و اندازهگیری در سازمان |
| ردیابیپذیری به SI | الزامی و فنی | الزامی همراه با ممیزی مراجع بالادست | بررسی برقراری زنجیره در حد نیاز فرآیند |
| محاسبه عدم قطعیت | کاملاً الزامی در نتایج گزارش | کاملاً الزامی و ضمیمه دامنه کاربرد (CMC) | اختیاری بسته به پیچیدگی محصول |
| مخاطب مستقیم | کالیبراتورها، بازرسان و تکنسینهای فنی | مدیریت آزمایشگاهها و ممیزان بینالمللی | مالکان فرآیند و مدیران کنترل کیفیت |
۶. مراحل گامبهگام پیادهسازی کالیبراسیون بر پایه ISIRI 3258
اجرای این استاندارد در یک کارخانه، واحد صنعتی یا آزمایشگاه آزمون نیازمند طی فرایندی ساختاریافته در ۵ فاز اساسی است:
فاز ۱: ثبت و شناسنامهدار کردن تجهیزات (Asset Tagging)
هیچ فرآیندی بدون شناسایی دقیق هویت سنسور امکانپذیر نیست. هر ابزار اندازهگیری باید دارای شناسنامه فنی شامل مشخصات زیر باشد:
- کد یکتای سازمانی (Tag Number / Serial Number)
- کارخانه سازنده، مدل و نوع حسگر
- گستره اندازهگیری نامی (Nominal Range) و گستره کاری مفید (Calibrated Span)
- حداکثر خطای مجاز (MPE – Maximum Permissible Error) بر اساس طراحی فرآیند
فاز ۲: تعیین تواتر و فواصل زمانی کالیبراسیون (Calibration Intervals)
تعیین دوره تناوب کالیبراسیون یکی از چالشهای اصلی مهندسی است. کالیبراسیون زودتر از موعد هزینههای عملیاتی را بالا میبرد و کالیبراسیون دیرهنگام ریسک خطای تولید را افزایش میدهد. استاندارد ISIRI 3258 بر اساس رویکردهای زیر پیشنهاد دوره زمانی میدهد:
- روش زمانی ثابت (Fixed Calendar Time): آزمونهای ۶ ماهه، یکساله یا دوساله (رایجترین روش اما نه لزوماً بهینهترین).
- روش زمان بهرهبرداری (Operating Time): کالیبراسیون پس از تعداد مشخصی ساعت کارکرد دائم.
- روش نمودارهای پایش روند (Control Charts / Drift Analysis): سنجش میزان رانش سنسور در طول زمان و تمدید یا کاهش فاصله کالیبراسیون بر مبنای نرخ فرسودگی.
فاز ۳: انتخاب و اعتبارسنجی تجهیزات مرجع (Reference Standards)
استاندارد مرجع مورد استفاده در کالیبراسیون همواره باید دقتی بالاتر از دستگاه تحت آزمون داشته باشد. قاعده متداول در ISIRI 3258، رعایت حداقل نسبت عدم قطعیت آزمون (TUR – Test Uncertainty Ratio) برابر با 4:14:1 یا دستکم 3:13:1 است. به این معنا که تجهیز استاندارد مرجع باید حداقل ۴ برابر دقیقتر از تجهیز تحت تست باشد تا اثرات خطای مرجع بر نتیجه ناچیز گردد.
فاز ۴: اجرای آزمون چندنقطهای و ثبت رفتار ورودی/خروجی
کالیبراسیون تکنقطهای هرگز رفتار خطی دستگاه را مشخص نمیکند. آزمون باید در نقاط مختلف دامنه، معمولاً در پنج نقطه شاخص انجام گیرد:
Test Points:0%,25%,50%,75%,100%of Span\text{Test Points}: \quad 0\%, \quad 25\%, \quad 50\%, \quad 75\%, \quad 100\% \quad \text{of Span}
این اندازهگیریها یکبار در جهت صعودی (Upscale) و یکبار در جهت نزولی (Downscale) انجام میشوند تا میزان هیسترزیس (Hysteresis) یا پسماند سیستم، خطای تکرارپذیری (Repeatability) و خطای خطیبودن (Linearity Error) به دقت استخراج گردد.
فاز ۵: صدور گواهینامه رسمی و برچسبگذاری (Tagging)
پس از انجام محاسبات و تطبیق انحرافات با حداکثر خطای مجاز، سند نهایی به نام «گواهینامه کالیبراسیون» (Calibration Certificate) صادر میشود. این گواهی طبق ISIRI 3258 باید واجد شرایط شفاف زیر باشد:
- درج شرایط محیطی ثبتشده هنگام آزمون
- ذکر نتایج اندازهگیری به تفکیک نقاط آزمون، خطای خام و عدم قطعیت گسترشیافته با ضریب پوشش (k=2k=2) معادل سطح اطمینان حدود ۹۵٪
- اعلام انطباق یا عدم انطباق با معیارهای پذیرش (Pass/Fail)
- نصب برچسبهای استاندارد ضدجعل روی بدنه تجهیز شامل وضعیت قبولی (سبز)، مشروط (زرد) یا مردود (قرمز)
۷. بررسی موردی: کالیبراسیون سیستمهای دوزینگ و ابزار دقیق تصفیه آب (RO)
برای تجسم ملموس اهمیت استاندارد ISIRI 3258، کاربرد آن را در سیستمهای حساس اسمز معکوس (RO) و تزریق مواد شیمیایی بررسی میکنیم:
[مخزن ذخیره آنتیاسکالانت / اسید]
│
▼
[سیلندر کالیبراسیون / کالیبریشن پات] ◄── کالیبره طبق استاندارد ISIRI 3258
│
▼
[دوزینگ پمپ] ◄── تعیین نرخ جریان واقعی (L/h)
│
▼
[خط جریان آب خام ورودی RO] ◄── پایش همزمان با فلومتر و سنسور فشار کالیبرهشده
-
کالیبراسیون پاتها و سیلندرهای تنظیم تزریق:
در خطوط تزریق آنتیاسکالانت یا تنظیم pH، کالیبریشن پات بهعنوان مخزن شیشهای یا پیویسی دقیق، حجم تزریق را در بازه ۱ دقیقهای پایش میکند. هرگونه خطا در خطوط درجهبندی این ظروف باعث تزریق کم ماده و تشکیل رسوب بر روی ممبران، یا تزریق بیش از حد و آلودگی شدید آب تصفیهشده میشود. تطبیق درجهبندی این ظروف با استاندارد ISIRI 3258 بر اساس روش گراویمتری (توزین جرم آب با چگالی مشخص) انجام میگیرد.
-
ترانسمیترهای فشار بالا (High-Pressure Transmitters):
پمپهای طبقاتی RO فشاری در حدود ۱۵ تا ۷۰ بار تولید میکنند. ترانسمیترهای فشاری که وظیفه خاموش کردن اضطراری سیستم در زمان انسداد را دارند، اگر بر اساس ضوابط کالیبره نشوند، میتوانند منجر به پارگی پوسته وسلهای تحت فشار (Pressure Vessels) و خسارات جانی و مالی سنگین شوند.
-
هدایتسنجهای آنلاین (Conductivity Meters):
اندازهگیری TDS آب خروجی نیازمند پروبهای سالم و مدار تبدیل دمایی کالیبرهشده است. انحراف در کالیبراسیون سل هدایتسنج باعث میشود اپراتور افت عملکرد غشا را متوجه نشده و عمر مفید المانها به سرعت کاهش یابد.
۸. چالشهای متداول در استقرار استاندارد ISIRI 3258 و راهکارهای غلبه بر آن
پیادهسازی این استاندارد در سازمانها گاه با چالشهای فنی و اجرایی مواجه است که آگاهی از آنها مانع توقف چرخه نگهداری میشود:
چالش اول: عدم آگاهی از مفهوم رانش حسگرها (Sensor Drift)
بسیاری از مدیران فرض میکنند اگر تجهیز سال قبل تأیید شده، تا بازرسی بعدی قطعاً دقیق کار میکند. در حالی که فرسودگی شیمیایی پروبها، رسوبگیری دیافراگمهای فشار و پیرشدگی قطعات الکترونیکی باعث خطای رانش مداوم میشود.
- راهکار: تدوین چکلیستهای صحهگذاری میانی (Intermediate Checks) و بازبینی درجا توسط ابزارهای پرتابل استاندارد در میانه بازههای کالیبراسیون.
چالش دوم: کالیبراسیون بدون تصحیح خطای نصب
گاه ابزار بهتنهایی به آزمایشگاه منتقل و کالیبره میشود؛ اما پس از بازگشت به سایت، خطای ناشی از طول ناکافی لوله صاف ورودی/خروجی فلومتر، ارتعاش سازه یا افت ولتاژ خطوط انتقال سیگنال نادیده گرفته میشود.
- راهکار: تکیه بر کالیبراسیون لوپ (Loop Calibration) و بررسی تجهیز بههمراه تمامی سیمکشیها، مبدلهای سیگنال و سیستمهای مانیتورینگ متصل (PLC/SCADA).
چالش سوم: نادیده گرفتن عدم قطعیت در تصمیمگیریها (Decision Rule)
هنگامی که خطای قرائت یک دستگاه نزدیک به مرز حداکثر خطای مجاز (MPE) است، بدون در نظر گرفتن بازه عدم قطعیت نمیتوان قاطعانه درباره قبولی یا ردی تجهیز تصمیم گرفت.
- راهکار: استفاده از منطقه پذیرش امن (Guard Banding) و محاسبه ریسک پذیرش نادرست (False Acceptance) بر پایه الزامات مدرن مترولوژی.
جمعبندی و نتیجهگیری نهایی
استاندارد ملی ISIRI 3258 صرفاً یک دستورالعمل اداری یا برگه کاغذی ضمیمه تجهیزات نیست؛ بلکه زبانی تخصصی برای تثبیت کیفیت، کنترل ایمنی و بهینهسازی مصرف مواد در تمامی صنایع مادر است. پیادهسازی این استاندارد، ریسک خطاهای پنهان در چرخه تولید را به حداقل رسانده و بستری شفاف برای تطبیق با استانداردهای مدیریت کیفیت فراهم میآورد.
سرمایهگذاری در آموزش پرسنل، خرید ادوات مرجع دقیق و تدوین ماتریس کالیبراسیون بر پایه مفاد ISIRI 3258 هزینهای تحمیلی نبوده، بلکه راهکاری مستقیم برای پیشگیری از توقفهای ناخواسته، جلوگیری از هدررفت منابع و حفظ قابلیت رقابت محصولات در بازارهای داخلی و منطقهای است.